客服热线:

苏州威尔顿焊接材料有限公司 企业资料通过速企科技认证

耐磨焊丝 耐磨焊条 不锈钢焊条 不锈钢焊丝

普通会员

苏州威尔顿焊接材料有限公司

普通会员

  • 企业类型:

    企业单位 (制造商)

  • 经营模式:

    制造商

  • 荣誉认证:

        企业资料通过速企科技认证

  • 保  证  金:

    已缴纳 0.00

  • 注册年份:

    2021

  • 主     营:

    耐磨焊丝 耐磨焊条 不锈钢焊条 不锈钢焊丝

  • 地     址:

    苏州市吴中区

新闻中心
  • 暂无新闻
产品分类
  • 暂无分类
联系方式
  • 联系人:王先生
  • 电话:15950021160
  • 邮件:362211050@qq.com
  • 手机:15950021160
  • 传真:苏州威尔顿焊接材料有限公司
友情链接
您当前的位置:首页 » 供应产品 » A122不锈钢焊条 Cr22Ni9铬镍不锈钢焊条
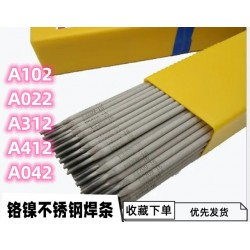
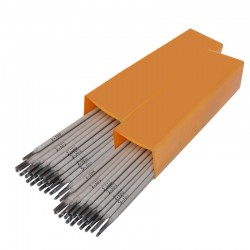
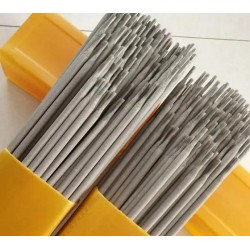
A122不锈钢焊条 Cr22Ni9铬镍不锈钢焊条
点击图片查看原图
产品: 浏览次数:195A122不锈钢焊条 Cr22Ni9铬镍不锈钢焊条 
品牌: 威尔顿
规格: 3.2-5.0
重量: 20
包装: 箱装
单价: 23.00元/公斤
最小起订量: 20 公斤
供货总量: 9999 公斤
发货期限: 自买家付款之日起 1 天内发货
有效期至: 长期有效
最后更新: 2023-06-23 11:04
 
询价
详细信息

A122不锈钢焊条 Cr22Ni9不锈钢焊条

3199480147_1275245079

A122不锈钢焊条 Cr22Ni9铬镍不锈钢焊条

说明:钛钙型Cr22Ni9双相不锈钢焊条,交直两用,由于焊缝含含有较多的铁素体,故具有优良的抗裂性及晶间腐蚀性。
用途:用于工作温度低于300℃、要求抗裂及耐蚀性较高的Cr18Ni9不锈钢结构件。产品广泛用于海洋石油、天然气、压力容器、化工、、交通运输、矿山、水利等机械行业。
熔敷金属化学成分(%)

C

Mn

Si

Cr

Ni

S

P

≤0.08

≤2.5

≤1.50

20.0~24.0

7.0~11.0

≤0.030

≤0.035

熔敷金属力学性能:

试验项目

Rm/MPa

A(%)

保证值

≥540

≥25

参考电流:

焊条直径/mm

2.0

2.5

3.2

4.0

5.0

焊接电流/A

25~50

50~80

80~110

110~160

160~200

 A112不锈钢焊条注意事项:
1、焊前焊条须经150℃左右烘焙1小时;
2、因交流焊接时,熔深较浅,尽可能采用直流电源;电流不宜过大,以免焊条发红。

3、焊前必须清除焊件油污、水分等杂质。      

询价单 
在线客服

公司咨询电话

15950021160
15950021160
(9:30-17:30)

扫一扫进入公司官网移动站

扫一扫有惊喜